 fortuna@baiyiadhesive.com

 English
 中文简体
 عربى
-
 Película de polipropileno orientada biaxialmente
-
 Película estirable de PE de alta calidad
-
 Pegamento de acrilato a base de agua
-
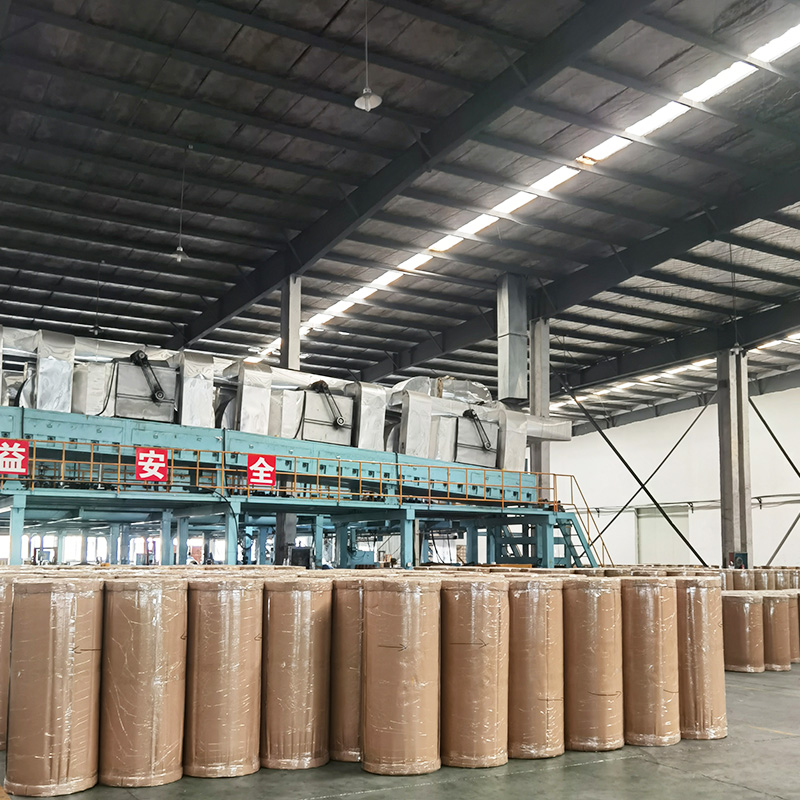 Cinta de rollo gigante de acrílico BOPP
-
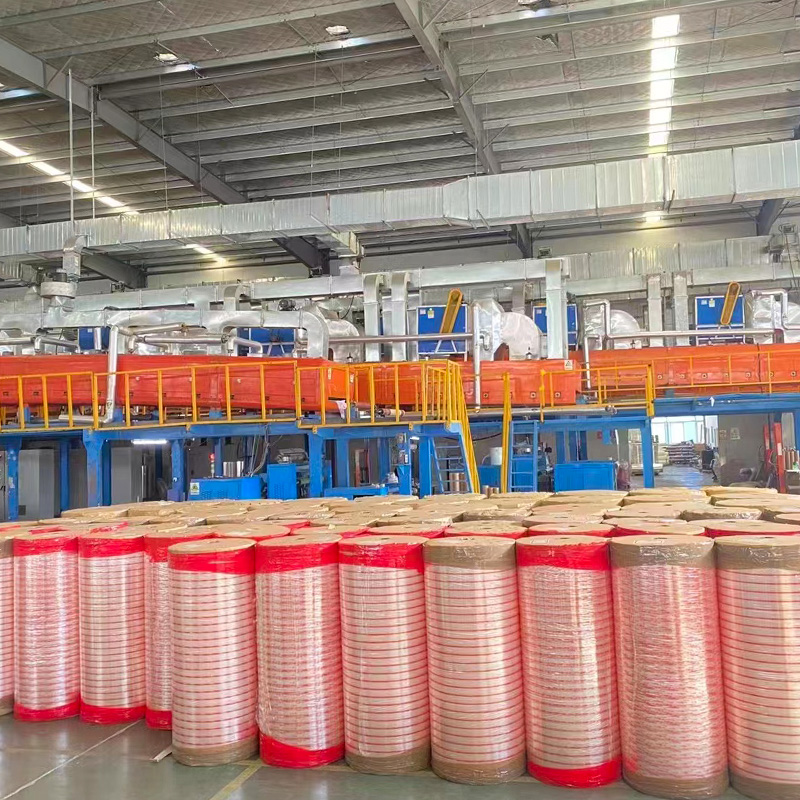 Cinta en rollo gigante termofusible BOPP
-
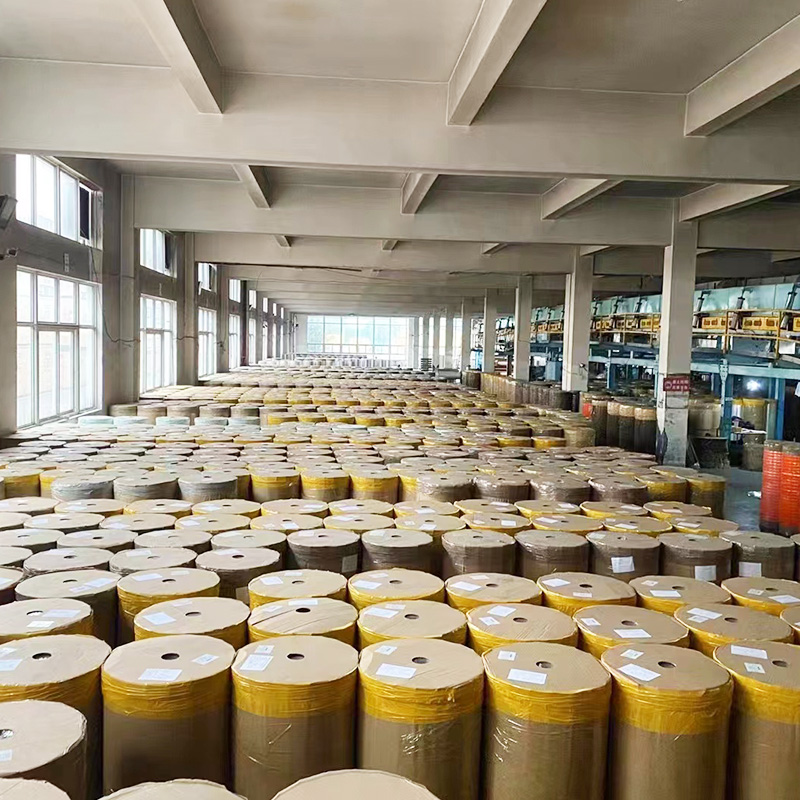 Cinta en rollo gigante solvente BOPP
-
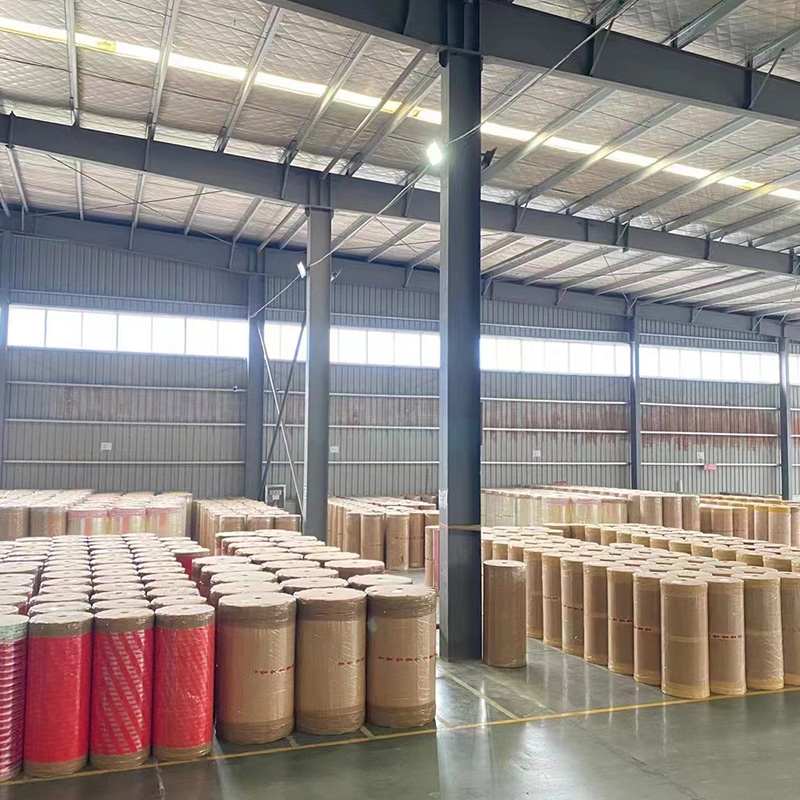 Cinta en rollo gigante de caucho natural BOPP
-
 Cinta en rollo gigante de bajo ruido BOPP
-
 Cinta en rollo gigante silenciosa BOPP
-
 Rollo gigante de cinta adhesiva
-
 Rollo gigante de cinta adhesiva
-
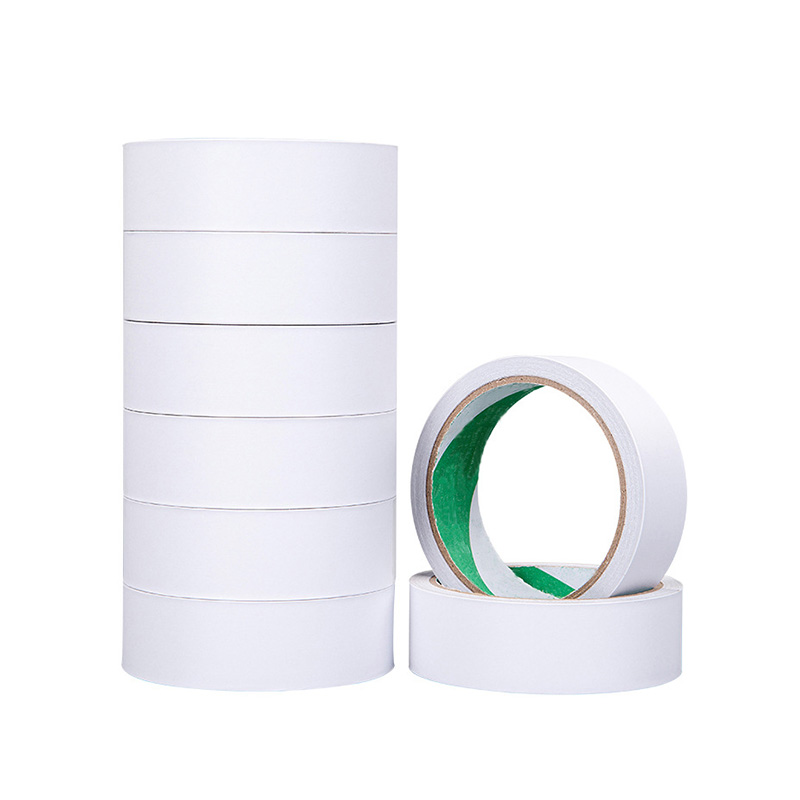 Rollo gigante de cinta de doble cara
Cinta adhesiva industrial: soporte, química del adhesivo y guía de selección
Contenido
- 1 Soporte, adhesivo y peso de la capa: las tres variables que deciden el resultado
- 2 Un mapa de trabajo de tipos de cintas adhesivas industriales
- 3 Donde cada familia de cintas gana su lugar
- 4 Líneas de especificación que vale la pena escribir en una orden de compra
- 5 Patrones de falla y lo que generalmente significan
- 6 Rollos gigantes, troncos y cajas terminadas: dónde está el costo
- 7 Almacenamiento, vida útil y manipulación
- 8 Lista de verificación del proveedor antes del envío del primer palé
Tres semanas después de un verano húmedo, una línea de embalaje cambia de proveedor de cinta para ahorrar cuatro centavos por rollo. El primer palet tiene buena pinta. Para el segundo día, aproximadamente una de cada veinte cajas tiene una esquina levantada y comienzan las devoluciones. La cinta no estaba defectuosa: era la química adhesiva incorrecta para el cartón corrugado reciclado dentro de un almacén a 32 °C.
La cinta adhesiva industrial es un sistema de tres partes: un respaldo que soporta la carga mecánica, un adhesivo que humedece la superficie y un peso de capa que determina cuánto agarre está disponible por centímetro de ancho. Alinee esos tres con su sustrato, temperatura y tiempo de permanencia, e incluso una cinta comercial se comporta de manera predecible. Si se falla uno, el fallo aparecerá tres pasos más abajo, nunca en el pasillo de cintas.
La versión corta: elija primero por energía superficial y temperatura, luego por el respaldo y por último el precio. Una cifra de adherencia al pelado en una hoja de datos significa muy poco hasta que se sabe en qué panel se midió, a qué temperatura y después de cuántas horas de permanencia.
Soporte, adhesivo y peso de la capa: las tres variables que deciden el resultado
El respaldo determina la resistencia a la tracción, la rigidez, el alargamiento y el comportamiento del rollo cuando se tira de él. Los soportes de película como BOPP se estiran ligeramente y se rasgan limpiamente; la tela se estira mucho y sujeta los fardos; El papel se rasga con la mano pero se colapsa cuando está mojado, a menos que el adhesivo se active con agua.
El adhesivo establece la química. Cuatro familias cubren la mayor parte del trabajo industrial y sus compensaciones son consistentes:
- Acrílico (a base de agua o solvente) — el más lento de agarrar, el más duradero; resiste los rayos UV, el envejecimiento y los plastificantes mucho mejor que el caucho, por lo que domina los envases de larga duración y el etiquetado exterior.
- Fusión en caliente (caucho sintético) — alta adherencia inicial, bajo costo, modesta resistencia al calor; Muy adecuado para líneas de cartón de alta velocidad.
- caucho natural — el mejor equilibrio entre agarre y flexibilidad para telas y mascarillas, pero se degrada más rápido bajo el sol y el calor.
- Sistemas especiales — Adhesivos de silicona y bajos en residuos para superficies que deben quedar limpias después de un ciclo de horneado.
El peso del abrigo es la variable que la mayoría de los compradores ignoran. Con un soporte y un adhesivo, pasar de 20 a 26 g/m² aumenta el coste entre un 8 % y un 12 % aproximadamente y puede duplicar el valor de despegado a 90° en tableros rugosos o polvorientos. Cuando una cotización para la "misma" cinta cae muy por debajo del mercado, el peso de la capa suele ser donde se encuentra la diferencia.
Un mapa de trabajo de tipos de cintas adhesivas industriales
La tabla es un punto de partida para relacionar una familia con un trabajo, no un reemplazo para una prueba de línea. Las cifras de espesor son típicas más que absolutas, y los proveedores suelen variar entre un 5% y un 10%.
| Respaldo | Adhesivo | Espesor típico | Trabajo más adecuado | cuidado con |
|---|---|---|---|---|
| película BOPP | Acrílico, termofusible, caucho natural, solvente | Película de 40 a 50 µm, 45 a 55 µm en total | Sellado de cajas, agrupación y unificación de palés. | El termofusible se adhiere rápidamente pero se ablanda por encima de los 60 °C aproximadamente |
| película de PVC | caucho-resina | 0,13–0,18 mm | Aislamiento eléctrico, codificación de colores, señalización de carriles. | La migración de plastificante endurece el rollo durante un año |
| Tela (laminada con PE o algodón) | Caucho natural o sintético | 0,20–0,30 mm | Agrupación, reparación de la columna vertebral, parches temporales | Los bordes rasgados se deshilachan; Caídas de adherencia en acero aceitoso. |
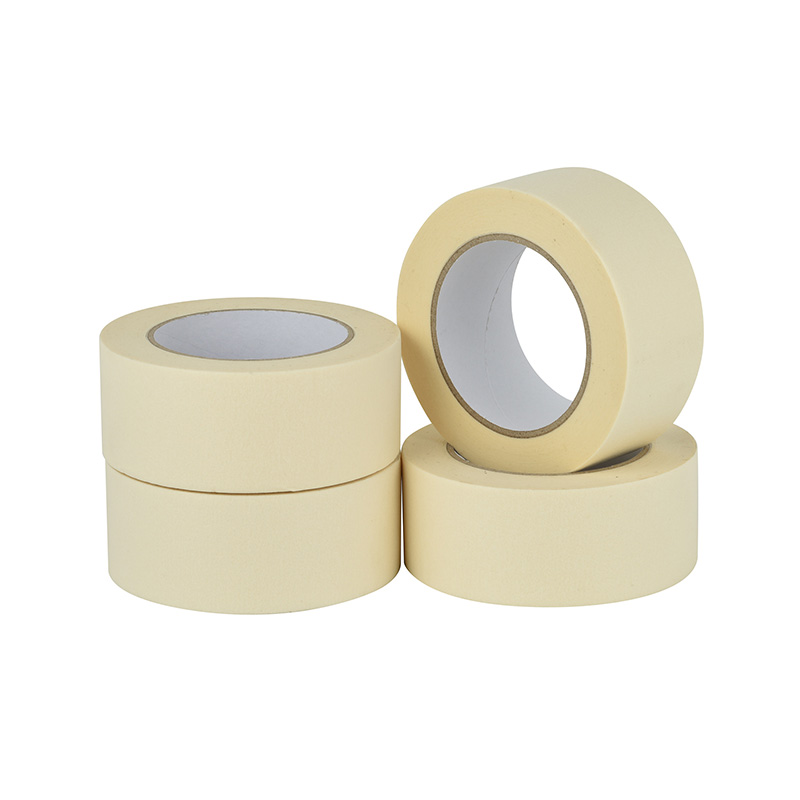
| Papel crepé (enmascarar) | Caucho o acrílico | 0,13–0,16 mm | Enmascaramiento de pintura, ciclos de horneado, líneas de corte. | El crepe económico se eleva por encima de los 100 °C o después de un día de sol |
| Papel kraft activado por agua | Almidón | 0,13–0,20 mm | Sellado de cartón reciclable, evidencia de manipulación | Necesita un dispensador y de 3 a 5 segundos de presión de contacto |
| papel de aluminio | Acrílico o caucho | Lámina de 30 a 50 µm | Sellado de conductos, protección térmica, barrera de vapor. | Eléctricamente conductivo, nunca a través de un circuito activo. |
| Espuma (EVA/PE) o gel acrílico | Acrílico | 0,5–2,3 mm | Pegado de paneles, montaje de espejos, relleno de huecos | Necesita una presión firme; fuerza completa sólo después de aproximadamente 72 horas |
Donde cada familia de cintas gana su lugar
Embalaje y logística
La mayoría de las líneas de sellado de cajas utilizan BOPP de 48 mm a 45–50 µm. Si las cajas son de cartón corrugado reciclado, tienen polvo o están selladas en una cámara fría, especifique acrílico con un peso de capa mayor en lugar de una película más gruesa: la película adicional agrega resistencia que la caja no necesita, mientras que el adhesivo adicional agrega la humectación que la superficie sí necesita. Las líneas que funcionan con más de 30 cajas por minuto suelen funcionar mejor con termofusible, siempre que el almacén se mantenga por debajo de los 35 °C.
 Cinta de embalaje BOPP para sellado de cajas de cartón Cinta de embalaje BOPP de 40–60 µm de espesor y 45/48/50 mm de ancho, adecuada para sellar y reforzar cajas de cartón con una resistencia a la tracción de 2,5–3 kN/m. Ver producto →
Enmascaramiento y protección de superficies.
El reacabado de automóviles es la prueba de rutina más difícil. Hornear a 140-150 °C durante 30 minutos levantará el crepé barato en los bordes, y limpiar los residuos que quedan cuesta más que comprar la cinta. Especifique un crepe clasificado para el ciclo de horneado completo, presione los bordes hacia abajo y quítelo mientras el panel aún está caliente en lugar de después de que se enfríe.
 Cinta adhesiva resistente a altas temperaturas Cinta de enmascarar para altas temperaturas con soporte de papel crepé y adhesivo de caucho natural, de 150 a 180 µm de espesor y disponible en anchos de 18 a 48 mm para enmascarar pintura. Ver producto →
Pegado, montaje y montaje.
La cinta de doble cara reemplaza a los tornillos solo cuando las superficies son planas, limpias y cargadas al corte en lugar de pelarse. Un porta pañuelos con aproximadamente 0,1 mm de acrílico es adecuado para placas de identificación y molduras; Los soportes de espuma llenan espacios de 0,5 a 2 mm en el montaje del panel y del espejo y absorben el movimiento térmico. Por debajo de una energía superficial de aproximadamente 30 dyn/cm (PE y PP sin tratar, algo de aluminio con recubrimiento en polvo), se espera que necesite una imprimación o una familia de adhesivos diferente.
 Cinta de tejido de doble cara para montaje Cinta tisú de doble cara con soporte de papel suave y adhesivo sensible a la presión de alta viscosidad, disponible en 70–90 µm en anchos de 18–48 mm para montaje y laminación. Ver producto →
Seguridad eléctrica, de construcción y de obra
La cinta eléctrica de PVC se compra según su resistencia dieléctrica y su clase de voltaje en lugar de su adherencia. El PVC estándar de 0,15 mm sobre un conductor limpio tiene la clasificación habitual de 600 V, y se eligen grados retardantes de llama cuando el cable pasa por un pleno. En los edificios, las cintas de aluminio y de butilo se encargan del sellado de conductos y la reparación de tapajuntas, mientras que los productos antideslizantes y reflectantes son elementos de seguridad ante todo: uno que se despega después de un solo invierno es una responsabilidad, no un ahorro.
Líneas de especificación que vale la pena escribir en una orden de compra
Las órdenes de compra vagas producen una cinta vaga. Siete líneas eliminan la mayor parte de la ambigüedad:
- Adhesión en N/25 mm, con indicación del panel de ensayo, tiempo de permanencia y ángulo de despegado.
- Peso de la capa en g/m² más espesor del soporte en µm, cada uno con una tolerancia acordada.
- Los límites de temperatura se indican por separado para servicio continuo y pico de corto plazo.
- Resistencia a la tracción y alargamiento de rotura, que en conjunto predicen cómo se comporta la cinta en un dispensador manual.
- Geometría del rollo: ancho, longitud del bobinado, diámetro del núcleo (76 mm es el valor predeterminado de exportación) y dirección del bobinado.
- Trámites de cumplimiento para el mercado de destino, como declaraciones RoHS y REACH SVHC.
- Trazabilidad del lote y vida útil declarada desde la fecha de fabricación.
Una tolerancia de espesor del 5% en una película de 50 µm parece trivial. A lo largo de un rollo gigante de varios miles de metros, cambia la cantidad de troncos terminados que se obtienen y puede cambiar la tensión de desenrollado lo suficiente como para detener una línea de alta velocidad.
Patrones de falla y lo que generalmente significan
- Esquinas levantadas sobre tablero reciclado. — el polvo y las fibras cortas reducen el área de contacto; aumente el peso de la capa y aplique presión en lugar de cambiar a un respaldo más grueso.
- Avisos de clima frío — por debajo de aproximadamente 10 °C el acrílico no puede humedecerse rápidamente; El termofusible o un rollo más cálido y una zapata de compresión más larga lo solucionan.
- Residuo en paneles pintados — por lo general, un adhesivo de caucho que se deja demasiado tiempo expuesto a la luz del sol, no es un "mal lote".
- Túneles y burbujas — la cinta se estiró durante la aplicación y se relaja hacia atrás; reducir la tensión en el dispensador.
- Rollos bloqueados en almacenamiento — el inventario apilado en una habitación cálida permite que el adhesivo fluya hacia la envoltura; almacene los rollos en el borde y rote el material.
Rollos gigantes, troncos y cajas terminadas: dónde está el costo
Para convertidores y distribuidores, la unidad de compra es tan importante como la cinta. Un rollo gigante suele tener entre 1.000 y 1.520 mm de ancho y entre 4.000 y 8.000 m de largo; el corte longitudinal a 48 mm consume entre un 2% y un 4% solo en recortes de bordes, y un rollo que llega con una tensión desigual producirá más desperdicio que eso. Los compradores que compran rollos gigantes deben solicitar una cifra de tensión de bobinado y un número de empalmes por rollo, no sólo un precio por kilogramo.
Obtener película, adhesivo y rollos terminados de un solo productor elimina una capa de variabilidad, porque el peso de la capa y la superficie de la película se controlan mediante el mismo proceso. Zhejiang Baiyi Adhesive Products gestiona líneas de películas de BOPP, un taller de adhesivos acrílicos a base de agua, líneas de recubrimiento de BOPP y equipos de corte en Shangyu, aproximadamente a una hora del puerto de Ningbo, y en 2008 se añadió un almacén en Yiwu para la consolidación de las exportaciones. Para compradores que comparan Rollos gigantes acrílicos contra termofusible para conversión industrial. , vale la pena comparar esa estructura con la especificación.
Almacenamiento, vida útil y manipulación
- Mantenga el caldo a una temperatura de entre 15 y 25 °C y entre un 50 y un 60 % de humedad relativa; un compartimento de carga caliente envejece el adhesivo más rápido que cualquier otro factor.
- Guarde los rollos de lado, nunca apilados de forma plana, y mantenga las cajas alejadas del cemento desnudo.
- Planifique aproximadamente 12 meses para acrílico y 6 meses para termofusible o caucho natural desde la fecha de producción.
- Mantenga la luz solar y los rayos UV alejados de los bordes del rollo; el adhesivo expuesto es la primera parte en degradarse.
- Ejecute primero en entrar, primero en salir y registre los números de lote para que se pueda rastrear una falla en el campo hasta una ejecución de recubrimiento.
Lista de verificación del proveedor antes del envío del primer palé
- Solicite la ficha técnica y la ficha de seguridad, y compruebe que la cifra de adherencia indica su superficie de ensayo.
- Solicite una muestra del mismo lote de producción que completará el pedido, no una hoja de mano de laboratorio.
- Pruébelo en su sustrato real, a la velocidad de su línea, en su rango de temperatura estacional.
- Inspeccione la calidad de los bordes, la fuerza de desenrollado y la consistencia del color en dos o tres rollos.
- Confirme el embalaje de exportación, la configuración de la plataforma, el plan de carga del contenedor y el tiempo de entrega desde el puerto de carga.
- Acuerde por escrito qué sucede si un lote queda fuera de la tolerancia de peso de capa.
Ninguno de estos pasos lleva más de unos pocos días y cada uno de ellos es más económico que un retiro del mercado. Si está sopesando opciones para un contenedor mixto de rollos gigantes, cinta terminada y equipo de corte, envíe la especificación para una muestra coincidente e indique la superficie, la temperatura y la velocidad de la línea: esos tres detalles deciden más sobre el rendimiento que la marca.
-
 +86-575-82818961
+86-15906537907 -
 fortuna@baiyiadhesive.com
-
 Zona industrial de Baiguan, distrito de Shangyu, ciudad de Shaoxing, provincia de Zhejiang, China
Sobre nosotros
Proporcionar servicios eficaces a los clientes es
la dirección de nuestro trabajo y trabajo y el criterio de evaluación de valor.
Conseguir clientes es lograrnos a nosotros mismos.
Enlaces de productos
Contáctenos
Derechos de autor © Productos adhesivos Co., Ltd. de Zhejiang Baiyi Todos los derechos reservados.
Fabricante mayorista de cintas
Proveedor de cintas personalizadas
 浙ICP备17032394号